V2 그룹헤드 부품 설계
1부 - 소개 및 설명
Decent Espresso의 수석 제품 디자이너, Ben Champion 작성
2017년, DE1 에스프레소 머신을 설계하는 과정에서 우리는 그룹헤드의 작동 방식에 대해 다시 살펴볼 필요성을 느꼈습니다. 당시 에스프레소 머신 설계에서 헤드스페이스와 균일한 물 분배라는 개념은 거의 탐구되지 않은 영역이었습니다.
기존의 많은 머신들은 몇 개의 구멍이나 물을 바깥쪽으로 밀어내는 중앙 나사가 있는 단순한 샤워를 사용하여 균일한 물 흐름의 중요성을 간과했습니다. 예를 들면:


이 문제를 해결하기 위해, 제 동료 Ray Heasman(DE1의 수석 발명가)과 저는 다양한 사용 환경에서 보다 일관되고 균일한 물 흐름을 보장하는 설계를 만드는 작업에 착수했습니다.
우리는 광범위한 유량 시뮬레이션을 활용하여 각 구멍에서 원하는 흐름을 구현할 수 있는 설계를 개발했습니다.


이 설계에 대한 초기 피드백은 긍정적이었고, 생산과 출하를 진행할 수 있는 자신감을 얻었습니다.
정의
헤드스페이스란 커피퍽 상단과 샤워스크린 하단 사이의 빈 공간의 양을 말합니다. 헤드스페이스는 그룹헤드 부품이 바스켓 안으로 돌출된 거리에 의해 결정됩니다.
첫 300대의 머신(DE1 v1.0)에서는 이상적인 헤드스페이스를 잘못 판단했습니다. 우리는 여전히 좋은 추출을 달성했으며, 머신을 리뷰한 많은 사람들이 커피 맛이 더 좋아졌고 더 높은 추출과 풍미의 명료함을 얻을 수 있었다고 이야기했습니다. 그러나 우리는 종종 다른 머신과 비교했을 때 우리 머신이 바디감이 두꺼운 에스프레소를 구현할 수 없다는 말과 퍽이 흐물흐물하고 젖어 있다는 말을 들었습니다.
커뮤니티에서는 샤워와 스크린 사이에 스페이서를 추가하여 헤드스페이스를 줄이는 실험을 시작했습니다. 이 테스터들의 보고에 따르면 추출의 바디감이 더 두꺼워지고 퍽이 더 건조해지며 채널링이 줄어들었다고 합니다. 세 회사가 우리 머신을 위한 "샤워 스페이서" 키트를 판매하기 시작하여 이 문제를 해결했고, 이 키트는 고객들에게 상당한 인기를 얻었습니다.
이 문제를 인식한 우리는 DE1 v1.1 모델에서 헤드스페이스를 신속하게 줄여 보다 합리적인 헤드스페이스를 확보했습니다. 그 이후로 우리는 생산 모델의 그룹헤드 설계를 변경하지 않았습니다. 그러나 지난 4년 동안 우리는 에스프레소 머신의 두 가지 중요한 측면, 즉 물 분배와 헤드스페이스를 이해하고 개선하는 방법을 연구해 왔습니다.
여정의 세부 사항을 살펴보기 전에, 관련된 핵심 구성 요소에 대한 몇 가지 필수 용어를 정립하겠습니다. 이는 다른 에스프레소 머신 제조사들도 사용하는 용어입니다.


2부 - 첫 번째 테스트 라운드.
DE1 v1.0의 초기 출시 이후 커뮤니티의 실험을 통해 우리는 헤드스페이스를 올바르게 설정하는 것의 중요성을 깨달았습니다. 이 새로운 이해는 우리가 이러한 핵심 세부 사항을 철저히 조사하는 데 집중하도록 이끌었습니다.
이 연구를 수행하기 위해 우리는 Decent 세계에서 주목할 만한 두 인물, Stéphane Ribes와 Luca Costanzo의 전문성을 활용했습니다. 다양한 새 부품을 갖추고 우리는 광범위한 테스트에 착수했습니다. Stéphane과 Luca에게 제공된 구성 요소에는 두 가지 변형의 Inner Block과 제가 만든 14가지 새로운 샤워 디자인이 포함되었습니다.
 샤워 중 처음 아홉 개(S1~S9)는 스크린 위의 다양한 돌출과 간격을 탐구하기 위해 설계되었으며, S1은 황동 부품과 동일했습니다. 추가로 두 개의 샤워(S11과 S12)는 다른 머신에서 볼 수 있는 일반적인 디자인을 나타내며, 나머지 세 개(S10, S13, S14)는 실험용 스크린으로 사용되었습니다. Stéphane은 분석을 돕기 위해 종합적인 차트를 만들었습니다.
 이 협력 작업은 우리가 테스트하고자 했던 변수, 즉 바스켓 안으로의 돌출과 샤워와 스크린 사이의 거리에 대한 세부적인 조사의 발판을 마련했습니다. 이러한 요소들을 주의 깊게 검토함으로써 우리는 헤드스페이스, 물 분배, 추출 품질 사이의 관계를 밝혀내고자 했습니다.
 테스트에 사용된 모든 부품이 왜 투명한 노란색인지 궁금하실 수 있습니다.
그 이유는: 우리가 황동에서 Ultem 또는 PEI라는 플라스틱 소재로 전환했기 때문입니다.
John은 아래 링크된 영상에서 이 결정의 근거를 매우 자세히 설명합니다. 요약하자면, 우리는 추출 과정에서 온도 정확도와 제어를 개선하는 것을 목표로 했습니다.
돌출과 헤드스페이스만 변경했을 때(S1~S9) 샤워 중 확실한 승자는 없었습니다. 테스터들은 다양한 선호도를 보였으며, 어떤 이는 S1을, 또 다른 이는 S9—두 극단—을 선호했습니다.
그러나 S10으로 표시된 샤워 디자인은 테스트 단계 전반에 걸쳐 일관되게 가능성을 보여주었습니다. 항상 다른 인기 디자인보다 뛰어난 성능을 보이지는 않았지만, 테스터들로부터 일관되게 긍정적인 피드백을 받았습니다. 이 흥미로운 결과는 우리가 S10의 잠재력을 더 자세히 조사하고 이를 더욱 개선할 방법을 모색하는 데 우선순위를 두도록 이끌었습니다.
또 다른 중요한 발견은 다른 에스프레소 머신에서 흔히 볼 수 있는 일반적인 샤워 디자인(S11과 S12)이 우리의 황동 디자인보다 훨씬 성능이 떨어졌다는 것이었습니다. 이는 우리의 접근 방식이 올바른 방향으로 가고 있다는 확신을 강화했습니다.
가장 놀라운 발견은 재료를 비교했을 때 나왔습니다. 황동 부품과 동일한 분배와 헤드스페이스에도 불구하고 Ultem 부품은 눈에 띄게 우수한 맛을 제공했습니다. 또한 Ultem 부품을 사용하면 그룹헤드가 시간이 지나도 더 깨끗하게 유지되었습니다.
 제공된 이미지는 Ultem 부품이 장착된 그룹헤드를 보여주며, 세척 없이 100회 추출 후에도 놀랍도록 깨끗하게 유지되었습니다. 이러한 청결함과 개선된 맛 경험은 우리가 황동에서 벗어나기로 한 결정을 확고히 했습니다. 그러나 Ultem 부품에서 문제가 발생했습니다—사용 후 균열이 생겼습니다.
 결론적으로, 첫 번째 테스트 라운드는 황동에서 벗어나는 것이 상당한 성공임을 보여주었습니다. 또한 헤드스페이스는 여전히 추가 조사가 필요하다는 점을 부각시켰습니다. 모든 사용자에게 최적의 헤드스페이스가 존재하지 않을 수도 있습니다. 또한 S10 샤워 디자인은 가능성을 보여주었고 추가 탐구가 필요했습니다.
3부 - 두 번째 테스트 라운드.
이 시기에 Stéphane Ribes는 커피퍽의 중심과 가장자리 사이에 상당한 추출 차이가 있음을 보여주는 방사형 추출 실험을 수행했습니다.
이 발견은 우리 여정의 결정적인 순간이었으며, 이 과제를 해결하기 위해 샤워 디자인의 새로운 가능성을 탐구하도록 영감을 주었습니다.
이 슬라이드에서 Stéphane은 추출이 13%~25%(일반 에스프레소 퍽)에서 22%~25%(필터 페이퍼를 사용한 퍽)로 어떻게 달라지는지 보여줍니다.
 커피 베드 전체에 걸쳐 보다 균일한 추출을 달성하기 위해 우리는 일련의 실험적인 샤워 디자인에 착수했습니다. 일부 디자인은 바깥 가장자리로의 우선적 흐름을 통합했고, 다른 디자인은 흐름을 중심으로 향하게 했습니다. 이러한 실험을 통해 우리는 다양한 분배 패턴이 추출 과정에 미칠 수 있는 잠재적 영향을 이해하고자 했습니다.
또한 Matrix 샤워스크린의 도입으로 흥미로운 발전이 있었습니다. 이 스크린은 물 분배를 크게 개선한다고 여겨졌지만, E61 그룹헤드용으로 설계되어 우리 머신과 호환되지 않았습니다. 이를 수용하기 위해 우리는 다음 테스트 라운드를 위해 E61 스크린과 호환되는 새로운 그룹헤드를 설계했습니다.
 테스터들에게 보낸 테스트 팩에는 두 가지 그룹헤드 디자인이 포함되었습니다: 중앙 나사가 있는 디자인과 E61 스크린용 디자인. 여기에는 14개의 스크린이 포함되었으며, 그룹당 7개의 스크린이 있었습니다. 각 그룹에 대해 하나의 스크린은 황동 부품과 동일하여 대조군 역할을 했습니다. 세 가지 분배 패턴(중앙, 중간, 외부)이 테스트되었고, 각 패턴에 대해 두 가지 헤드스페이스 디자인이 제작되었습니다. 이 모든 부품은 유리 섬유 강화 Ultem으로 제작되었으며, 이를 통해 균열 문제가 해결되기를 기대했습니다.
 테스트 중에 우리는 전통적인 E61 샤워스크린에 설계 결함이 있어 가장자리 주변으로 물이 누출된다는 것을 발견했습니다. 이 문제는 제조 공정의 문제, 특히 가장자리의 두 개의 작은 구멍이 초기 습윤을 저해하는 문제로 거슬러 올라갔습니다.
다음은 E61 샤워스크린의 설계 문제를 보여주는 영상입니다:
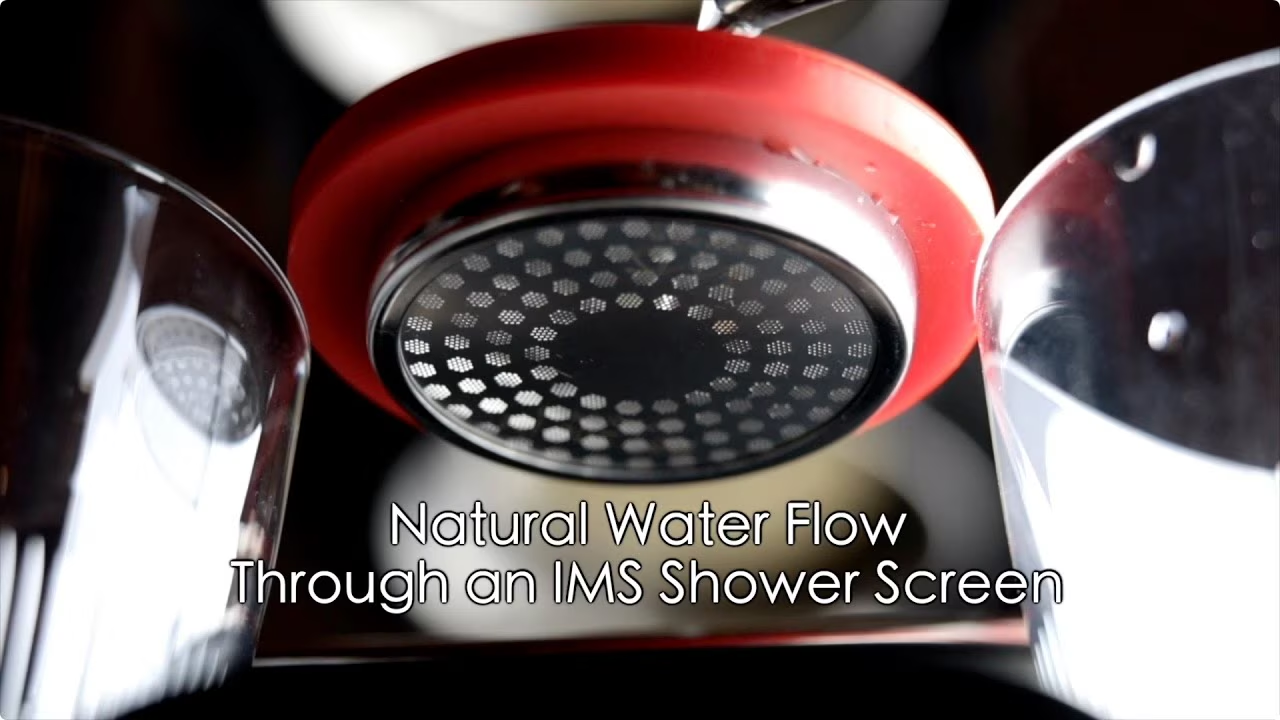
 이로 인해 두 그룹헤드 디자인에서 동일한 스크린을 사용하여 A-to-B 비교를 할 수 없어 테스트가 어려워졌습니다. 또한 Matrix 스크린은 DE1 머신과 잘 어울리지 않는다는 것을 발견했습니다. 이 스크린의 잠재력을 최대한 활용하려면 더 높은 유량이 필요하다고 생각합니다.
 IMS DR305 스크린과 같은 다른 스크린도 시도했지만 중앙 나사 디자인과 큰 차이를 보지 못했습니다. 대부분의 테스트에서 우리는 중앙 나사 디자인을 고수했는데, 이는 헤드스페이스를 변경할 수 있는 반면 E61 디자인은 헤드스페이스가 고정되어 있기 때문입니다. 우리는 E61 디자인을 "포기한" 것은 아니지만, 가까운 미래에는 중앙 나사 디자인을 고수하기로 결정했습니다.
세 가지 분배 디자인(중앙, 중간, 외부 우선 흐름) 중에서 외부 우선 흐름 디자인이 선호된 것은 놀라운 일이 아니었습니다.
Stéphane의 방사형 추출 실험은 전체 추출을 균일하게 하기 위해 퍽의 외부에 더 많은 흐름이 필요하다는 것을 보여주었습니다.
측면이 직선이고 구멍이 가장자리까지 확장된 새로운 바스켓을 사용한 최근 테스트에 따르면 외부 우선 흐름 디자인이 여전히 유익합니다.
 헤드스페이스와 관련해서는 다시 두 디자인 사이에 확실한 승자가 없었습니다.
결정은 E61 스크린과 동일한 전통적인 헤드스페이스를 사용하는 것으로, 이는 현재 디자인보다 1mm 더 많은 돌출(1mm 적은 헤드스페이스)입니다. 그러나 다양한 선호도를 수용하기 위해 그룹헤드는 두 가지 유형의 스크린과 호환되도록 제작되었습니다: 표준 IMS CI200 스크린과 더 높아서 돌출에 2.0mm를 추가하여 2mm 적은 헤드스페이스를 제공하는 IMS SI200 스크린입니다. 이를 통해 사용자는 매우 저렴한 비용으로 스크린만 교체하여 자신에게 가장 적합한 구성을 찾을 수 있습니다.


재료 측면에서는 강화 Ultem이 균열이 생기지 않았습니다. 대신 휘어졌습니다. 다행히도 시도해 볼 수 있는 다른 재료가 있습니다.


이로써 다양한 분배와 헤드스페이스에 대한 테스트가 마무리되었습니다.
더 많은 테스트가 바람직했겠지만, 시간이 많이 소요되는 과정이었습니다. 에스프레소 추출을 테스트하고 비교하는 것은 모든 것을 동일하게 했을 때에도 미세한 맛의 차이로 인해 어려울 수 있습니다. 이러한 변동성으로 인해 작은 설계 변경이 맛을 개선하는지 판단하기 어려운데, 자연스러운 추출 간 변동이 개별 수정의 효과를 압도할 수 있기 때문입니다. 추출 수율(EY)과 같은 객관적인 지표는 변화를 정량화하는 더 쉬운 방법을 제공하므로 종종 의존하게 됩니다. 그러나 올바른 방향으로 여러 설계 변경을 수행하면 누적된 개선이 눈에 띄게 나타납니다.
모든 테스트 후에 우리는 올바른 방향으로 여러 변경을 수행했다고 믿었습니다.
우리는 테스트를 중단하고 이미 발견한 개선 사항을 사용자들의 손에 전달하기로 결정했습니다.
4부 - 재료 선택.
이제 디자인을 알았으니, 다음은 올바른 재료를 선택하는 것이었습니다.
저는 기존 그룹헤드와 호환되는 새로운 Inner Block과 샤워를 포함한 일련의 구성 요소를 설계했습니다. 우리가 얻은 모든 지식을 통합하여 외부 우선 흐름을 구현하고 CI200(E61과 동일한 헤드스페이스) 및 SI200(2mm 적은 헤드스페이스) 스크린 모두와의 호환성을 보장했습니다.
우리가 시도한 모든 재료는 식품 안전성이 있고 작동 온도를 쉽게 견딜 수 있는 적합한 사양서를 갖추고 있었습니다.
처음에 저는 PEEK를 최고의 플라스틱인 것처럼 보여 재료로 선택했습니다. 매우 높은 비용이 들지만 놀라운 특성을 가지고 있습니다.
 그러나 단 몇 번의 추출 후에 PEEK로 만든 부품은 헹군 후에도 지저분한 상태가 되었습니다. Ultem과 비교했을 때 그렇게 깨끗하지 않았습니다.


대안을 고려하여 저는 고온을 견딜 수 있는 잘 알려진 논스틱 재료인 PTFE(일명 테플론)로 눈을 돌렸습니다. 깨끗하게 유지될 것이라고 생각했지만, 얼마나 강하고 단단할지 걱정되었습니다.
 몇 번의 추출 후 PTFE 부품은 PEEK보다 좋아 보였지만 Ultem만큼 좋지는 않았습니다. 비교적 세척하기 쉬웠지만 시간이 지나면 얼룩이 생기는 것 같았습니다.


그러나 우리는 PTFE 부품이 휘어지는 주요 문제에 직면했습니다.
 이러한 차질에도 불구하고 우리는 테스터들에게 여러 PTFE 부품을 보냈고 긍정적인 피드백을 받아 업그레이드가 가치 있다는 확신을 얻었습니다.
올바른 재료를 찾기 위한 탐색을 계속하면서 우리는 젖병과 같은 식품 안전 제품에 흔히 사용되는 강하고 투명한 재료인 PPSU를 실험했습니다. Ultem과 마찬가지로 비정질이므로 깨끗하게 유지될 것이라고 기대했습니다.
 PPSU 부품은 헹구기 전에도 매우 깨끗했습니다. 그러나 Ultem과 마찬가지로 균열 문제가 발생했습니다.
 다음으로 우리는 PTFE와 유사하지만 더 큰 강성을 가진 재료인 PDVF를 탐구했습니다.
 PTFE만큼 깨끗하게 유지되기를 바랐고 실제로 그랬습니다. 빠르게 헹군 후 PDVF 부품은 다시 아름다워 보였습니다.


불행히도 충분히 강하지 않아 약간의 압력을 받으면 휘어졌습니다.
우리는 결국 에스프레소 머신 밸브에 이미 사용되고 있는 재료인 PPS를 발견했습니다. 다만 여러 회사에서 "테크노폴리머"와 같이 다르게 부르는 경우가 많았습니다. 이러한 이름 변경 때문에 발견이 늦어졌습니다.
 그 특성은 흥미로웠습니다. PPS는 매우 높은 온도를 견디며, 장기 범위가 200°C 이상으로 우리의 정상 작동 온도보다 훨씬 높습니다. 치수 안정성이 매우 높고 열팽창이 낮으며 흡수율이 매우 낮습니다. 즉, 플라스틱에서 흔히 발생하는 문제인 사용에 따른 모양/크기 변화가 없습니다. 내화학성은 탁월한 것으로 잘 알려져 있으며 200°C 이하에서 알려진 유기 용매가 없습니다. 식품 안전성이 있고 FDA 승인을 받았습니다. 또한 검정색으로도 구할 수 있습니다(멋짐 요소!).
 우리는 PPS에 큰 기대를 걸었고, 얼마 동안 사용한 후 균열, 휘어짐, 구부러짐의 징후가 전혀 없었습니다. PPS 부품은 Ultem에 필적할 만큼 깨끗하게 유지되었습니다. 우리가 견딜 수 있는 가장 어둡고 기름진 원두를 사용하여 100회 추출 후 부품은 다음과 같았습니다:
 그리고 빠르게 헹구자 새것처럼 되돌아왔습니다.
 이것은 우리가 찾은 가장 유망한 재료였으며 우리는 다음 단계로 진행하기로 결정했습니다. 스트레스 테스트입니다! 홍콩에 지속적으로 압력 및 온도 사이클을 거치는 3대의 머신이 있습니다:
 이 에스프레소 머신들은 하루에 약 7,500회의 압력 사이클(0 bar에서 13 bar로 다시 되돌아옴)과 750회의 온도 사이클(약 40°C에서 90°C로 다시 되돌아옴)을 수행합니다. 우리는 머신의 모든 부품에 대해 이를 수행합니다. 이 엄격한 테스트는 부품의 내구성을 확신시켜 주었습니다.
이 DE1 내부 부품들은 지난주 기준으로 935,000회의 압력 사이클 테스트를 거쳤습니다.
 재미있는 사실: 가장 많이 고장 나는 부품은 압력을 유지하기 위해 그룹헤드에 장착하는 스테인리스 스틸 무구멍 "블라인드" 바스켓입니다. 이 바스켓은 보통 약 100,000회의 압력 사이클에서 가장자리가 고장 납니다. 다음은 DE1 내부 부품은 고장의 징후를 보이지 않음에도 불구하고 균열이 생긴 두 개의 바스켓입니다. 우리의 테스트 머신은 고장 없이 백만 회 이상의 "추출"을 수행했습니다.


균일 가열 테스트
우리가 수행한 또 다른 테스트는 그룹헤드가 얼마나 빨리 가열되는지 시간을 측정하는 것이었습니다. 단순히 시간을 재는 대신, 저는 스크린을 제거하고 열화상 카메라를 사용하여 샤워의 표면 온도를 측정했습니다.
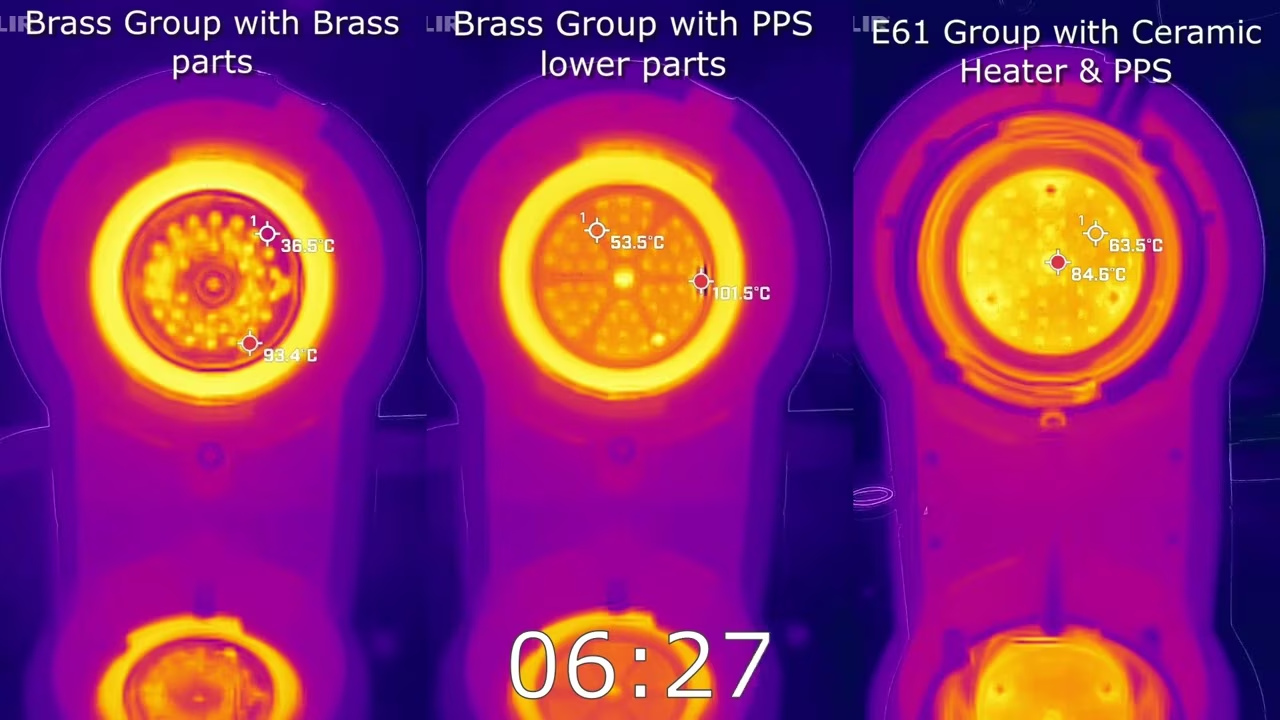
디자인이 확정되고 재료가 선택되었으니 이제 제조로 진행할 차례였습니다.
5부 - 제조.
디자인을 확정하고 적절한 재료를 선택한 후 다음 단계는 부품을 제조하는 것이었습니다.
우리는 업그레이드의 비용 효율성을 보장하기 위해 사출 성형을 통해 부품을 생산하는 것을 목표로 했습니다. 이는 Decent가 사출 성형에 대한 사전 경험이 없고, 확립된 공급업체가 없으며, 회사 내 전문 지식이 제한적이었기 때문에 과제였습니다.
그렇다면 어떻게 공급업체를 선택할까요?
툴링 비용이 낮으면 여러 공급업체에서 샘플을 주문하고 가장 적합한 공급업체를 선택할 수 있습니다. 품질 좋은 제품을 납품하고, 큰 지연이 없으며, 의사소통이 원활하고 합리적인 비용을 가진 공급업체입니다. 툴링이 비싸면 훨씬 더 많은 조사를 하고 많은 업체와 이야기한 후 하나를 선택하고 그들이 말한 대로 할 수 있기를 바라야 합니다.
이 부품의 공급업체를 선택하기 전에 우리는 광범위한 논의를 진행했습니다. 몇 달 후 우리는 결국 훌륭한 것으로 판명된 공급업체를 선택했습니다. 그들은 우리에게 많은 질문을 하고 설계 변경을 제안하여 문제에 대한 깊은 지식을 보여주었습니다. 다른 공급업체들은 "걱정하지 마세요, 잘 될 겁니다"라고 말했지만 이들은 우리 설계의 모든 잠재적 문제 지점을 지적하여 제조에 맞게 부품을 최적화할 수 있게 해주었습니다.
플라스틱 사출 금형은 복잡한 엔지니어링 제품입니다!
다음은 금형의 몇 가지 모습입니다. 중앙의 짙은 녹색 부품이 그룹헤드 부품입니다.


금형이 개발되고 승인되어 제조를 기다리는 기간이 시작되었습니다. 몇 달 후 우리는 첫 샘플을 보여주는 영상을 받았습니다.
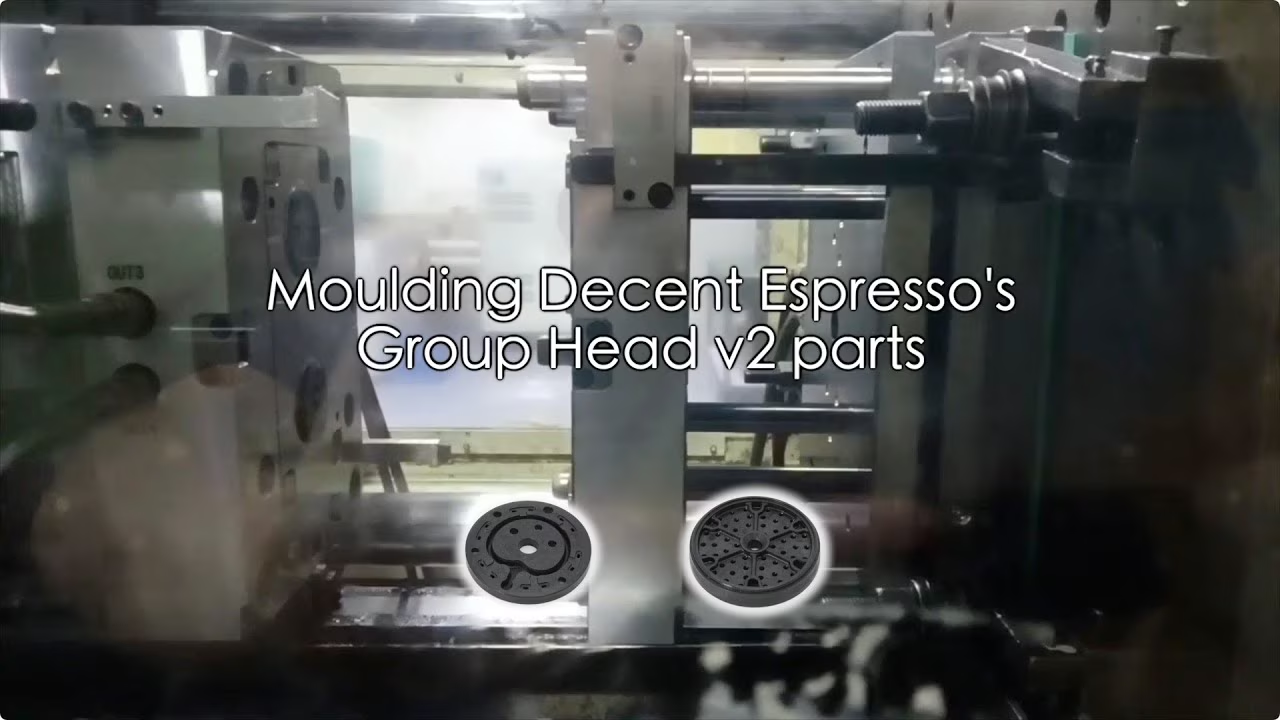
완벽하지는 않았지만 조정이 이루어졌고, 몇 번의 사소한 반복 후에 우리는 거의 양산 준비가 되었습니다.


마지막 단계가 하나 있었는데, 우리는 최종 제품에 대해 자체 재료 테스트를 하고 싶었습니다. 재료가 정말 식품 안전성이 있는지 확인하기 위해서입니다. 재료 공급업체의 테스트 보고서를 신뢰하는 것도 좋지만 최종 제품에 대해 현지에서 다시 테스트하는 것이 훨씬 좋습니다. 테스트를 통과했습니다. 통과된 테스트 실험실 보고서 PDF.
출시를 위한 모든 것이 준비되었으므로 우리는 생산 실행 비용을 지불했고 얼마 지나지 않아 최종 부품을 받았습니다.
길고 도전적인 과정이었지만 그만한 가치가 충분히 있었습니다. 특히 저는 Stéphane과 Luca와 함께 일하는 것을 즐겼으며, 그들이 쏟은 시간과 노고에 감사드리고 싶습니다. 이 글의 많은 이미지는 Stéphane의 것이며, 그의 보고서는 아름답게 작성되었고 매우 유익합니다.
이 부품들에 쏟은 4년간의 노력의 결과로 더 좋고 더 일관된 에스프레소를 즐기실 수 있기를 바랍니다!
john created 2025/02/28, john updated 2026/11/11